Uốn Kim Loại Tấm - Mức Độ Đàn Hồi Của Inox & Cách Kiểm Soát

Uốn kim loại tấm là công đoạn quan trọng trong chế tạo công nghiệp, đòi hỏi độ chính xác cực cao. Đặc biệt, với các vật liệu như Inox, khả năng đàn hồi sau khi uốn luôn là thách thức lớn.
Đội ngũ kỹ sư của Nhà Máy FIREMEC đã phân tích chuyên sâu các yếu tố ảnh hưởng. Đồng thời, họ đề xuất những giải pháp kiểm soát độ đàn hồi hiệu quả cho công trình quy mô lớn.
Uốn tấm – Mức độ đàn hồi của Inox và cách kiểm soát
Không phải ai cũng hiểu vì sao Inox sau khi uốn lại có xu hướng bật ngược trở lại. Cùng tìm hiểu mức độ đàn hồi của chất liệu này & bí quyết kiểm soát chính xác trong sản xuất:
Hiểu đúng về độ đàn hồi của Inox trong uốn tấm
Trong thi công kim loại tấm, Inox luôn có mức đàn hồi cao hơn thép Cacbon thông thường. Khi chịu lực uốn, vật liệu này có xu hướng quay trở lại hình dạng ban đầu, khiến góc uốn bị sai lệch.
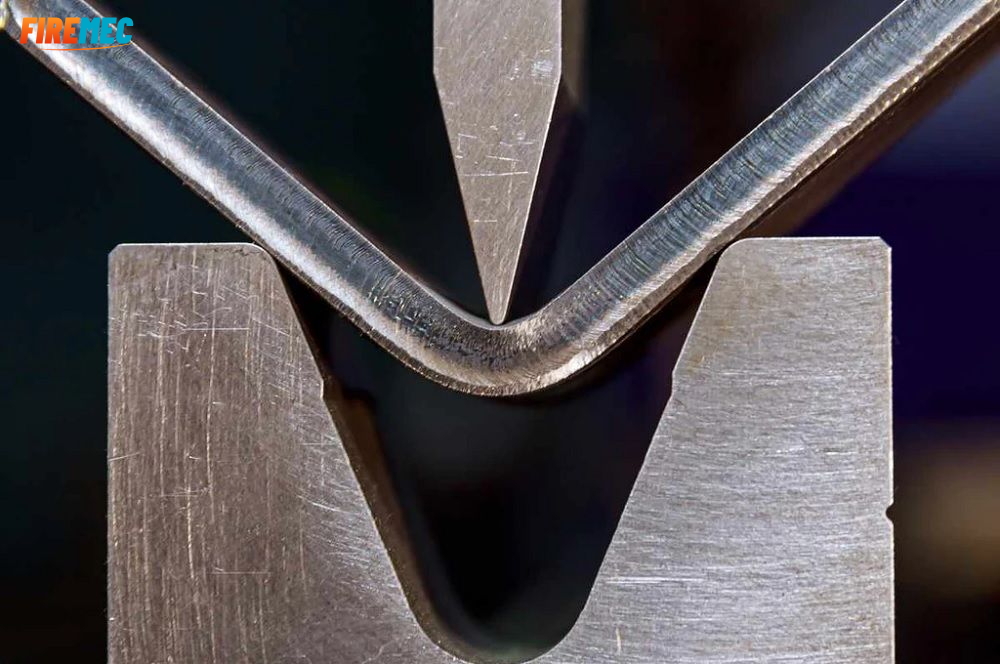
Độ đàn hồi phụ thuộc vào hàm lượng Niken, mác thép & hướng cán của vật liệu. Với mỗi loại Inox 304, Inox 316 hay Inox 430, độ phục hồi góc sau gia công dao động từ 2° đến 5°.
Các kỹ sư thường phải tính toán chính xác bán kính uốn để hạn chế hiện tượng phục hồi lại. Việc hiểu rõ đặc tính cơ học của chất liệu rất quan trọng. Đây là nền tảng giúp kiểm soát biến dạng ổn định trong toàn bộ chu kỳ sản xuất.
3+ yếu tố ảnh hưởng đến độ chính xác khi uốn tấm Inox
Độ chính xác khi uốn kim loại tấm phụ thuộc vào nhiều yếu tố vật lý & cơ học của Inox. Mỗi thông số sai lệch nhỏ đều có thể khiến biên dạng không đạt tiêu chuẩn kỹ thuật. Cụ thể:
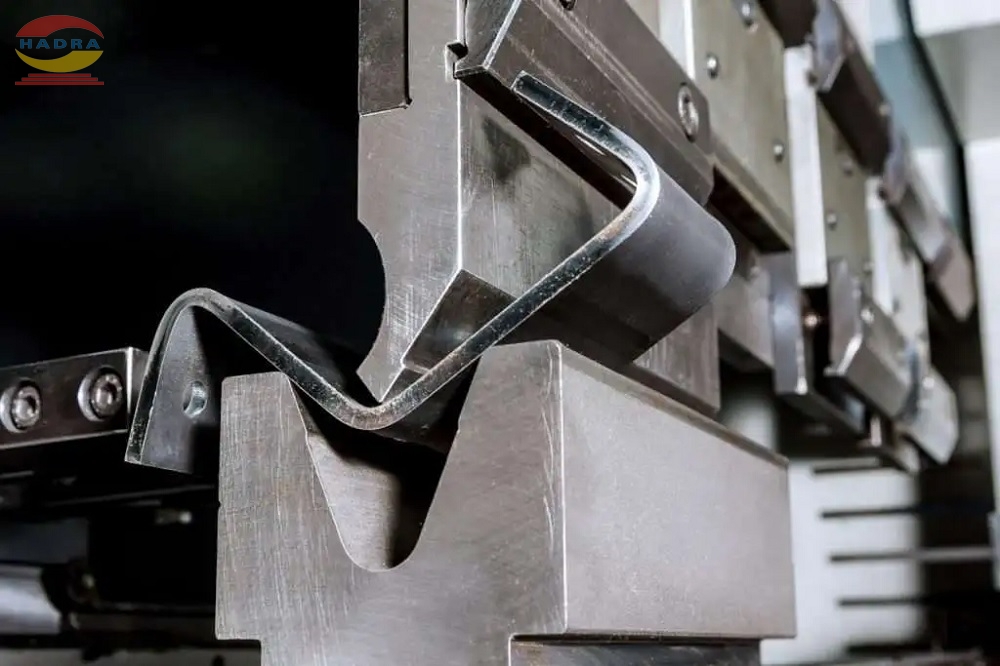
- Chiều dày tấm: Chất liệu càng dày, độ đàn hồi càng lớn, yêu cầu lực ép cao hơn.
- Bán kính chày và cối: Thông số không phù hợp sẽ tạo góc uốn không chuẩn.
- Tốc độ ép: Khi yếu tố này không đồng đều, biến dạng xảy ra không ổn định.
- Tình trạng vật liệu: Bề mặt trầy xước hoặc biến cứng làm thay đổi ứng suất uốn.
- Nhiệt độ môi trường: Vật liệu trong điều kiện nhiệt cao dễ giảm độ chính xác.
Các nhà máy thường sử dụng phần mềm mô phỏng FEM để dự đoán biến dạng trước khi ép thật. Nhờ đó, sai số được giảm xuống mức nhỏ hơn 0,3°, đáp ứng yêu cầu công trình kỹ thuật cao.
Quy trình kiểm soát đàn hồi Inox bằng máy uốn CNC
Để kiểm soát độ đàn hồi của Inox, kỹ sư phải tuân thủ quy trình nghiêm ngặt. Dưới đây là bảng tóm tắt quy trình – thông số – ưu điểm thường áp dụng trong sản xuất hiện đại:
| Bước thực hiện | Thông số kỹ thuật chính | Ưu điểm nổi bật |
| Chuẩn bị vật liệu | Độ dày 0.5–3.0 mm, độ phẳng ±0.1 mm | Giảm sai số trước khi ép |
| Thiết lập máy uốn CNC | Bán kính chày phù hợp R = 1.5–3t | Đảm bảo góc uốn chính xác |
| Uốn thử và hiệu chỉnh | Tốc độ ép 10–20 mm/s | Giảm hiện tượng hồi xuân |
| Kiểm tra góc & bề mặt | Sai lệch góc ≤ 0.3°, không nứt bề mặt | Đảm bảo chất lượng công nghiệp |
| Hoàn thiện sản phẩm | Đánh bóng và kiểm tra lại | Nâng cao độ bền vật liệu |
Quy trình yêu cầu người vận hành am hiểu đặc tính vật liệu & biết cách điều chỉnh thông số máy hợp lý. Các dự án lớn trong lĩnh vực kết cấu thép, tủ điện và PCCC hiện đều áp dụng mô hình này.
Giải pháp kỹ thuật tối ưu cho dự án quy mô lớn
Ở các công trình yêu cầu độ chính xác cao, quá trình uốn tấm cần dùng cảm biến laser. Thiết bị này kiểm soát lực & góc uốn để giảm sai số tối đa.
Phương pháp trên cho phép máy tự điều chỉnh lực ép khi phát hiện độ đàn hồi vượt ngưỡng. Ngoài ra, các chuyên gia khuyến nghị nên sử dụng Inox 304L hoặc 316L có độ dẻo cao.
Mục đích nhằm hạn chế tối đa hiện tượng nứt khi gia công kim loại tấm sâu. Những cải tiến này không chỉ nâng hiệu suất thi công mà còn tăng tuổi thọ kết cấu lên đến 30%.
Đội ngũ kỹ sư FIREMEC đang triển khai công nghệ giám sát tự động. Quy trình trên ghi nhận dữ liệu uốn theo thời gian thực.
Các dữ liệu chính xác sẽ giúp nhà thầu phân tích xu hướng biến dạng, tối ưu quy trình. Đồng thời, điều này giảm tỷ lệ phế phẩm xuống dưới 1%.
Vừa rồi, bài viết đã giúp đối tác hiểu rõ hơn về quy trình uốn tấm & độ đàn hồi của Inox. Bạn có thể xem thêm giải pháp từ uốn kim loại tấm FIREMEC Itech để tối ưu hiệu suất cho dự án.
So sánh độ đàn hồi của inox với thép thường
Inox, đặc biệt là inox 304, có giới hạn chảy và mức hóa bền khi biến dạng cao hơn thép cacbon thông thường cùng chiều dày. Điều đó khiến tấm inox bật lại nhiều hơn sau khi uốn, góc thực tế thường mở rộng hơn góc trên khuôn vài độ. Nhôm mềm hơn nên đàn hồi ít hơn nhưng dễ nứt nếu bán kính uốn quá nhỏ. Vì vậy mỗi vật liệu cần bộ thông số bù riêng, không thể dùng chung cho tất cả.
Mẹo kiểm soát khi sản xuất hàng loạt
- Uốn thử trên phôi cùng lô vật liệu trước khi chạy loạt.
- Lưu thông số bù góc cho từng mác inox, chiều dày, bán kính.
- Kiểm tra góc bằng thước đo góc số ở chi tiết đầu, giữa và cuối lô.
- Khi đổi lô vật liệu, đo lại vì cơ tính có thể khác nhau.
Tìm hiểu thêm về thép không gỉ. Gọi 0975 63 62 63 để FIREMEC báo giá uốn tấm inox.
Nhà Máy FIREMEC uốn inox trên máy chấn CNC, dán phim bảo vệ bề mặt, kiểm tra góc từng lô.
Xem thêm:
Với chi tiết inox dùng cho thiết bị thực phẩm, y tế hoặc trang trí, ngoài độ chính xác góc uốn còn cần giữ bề mặt không trầy xước, vì vậy phim bảo vệ chỉ được bóc sau khi hoàn thiện lắp ráp.
TVQuản trị viênQuản trị viên
Xin chào quý khách. Quý khách hãy để lại bình luận, chúng tôi sẽ phản hồi sớm